MPM2002AT5 封装尺寸报告:实测规格与公差
两个实测数据点说明了风险:在一次50个单元的审核中,有8%的组件因焊盘或孔位错位而需要返工,且三个样品的螺丝最大错位超过0.25毫米。本报告分析了MPM2002AT5封装尺寸,展示了实测规格,评估了公差,并提供了可操作的验证与安装指导。
目标:为工程师和技术人员提供一份简洁、便于现场使用的参考,用于验证封装兼容性、减少返工,并为生产验收设定明确的来料检验标准。
1 — 背景:MPM2002AT5封装是什么以及为何重要
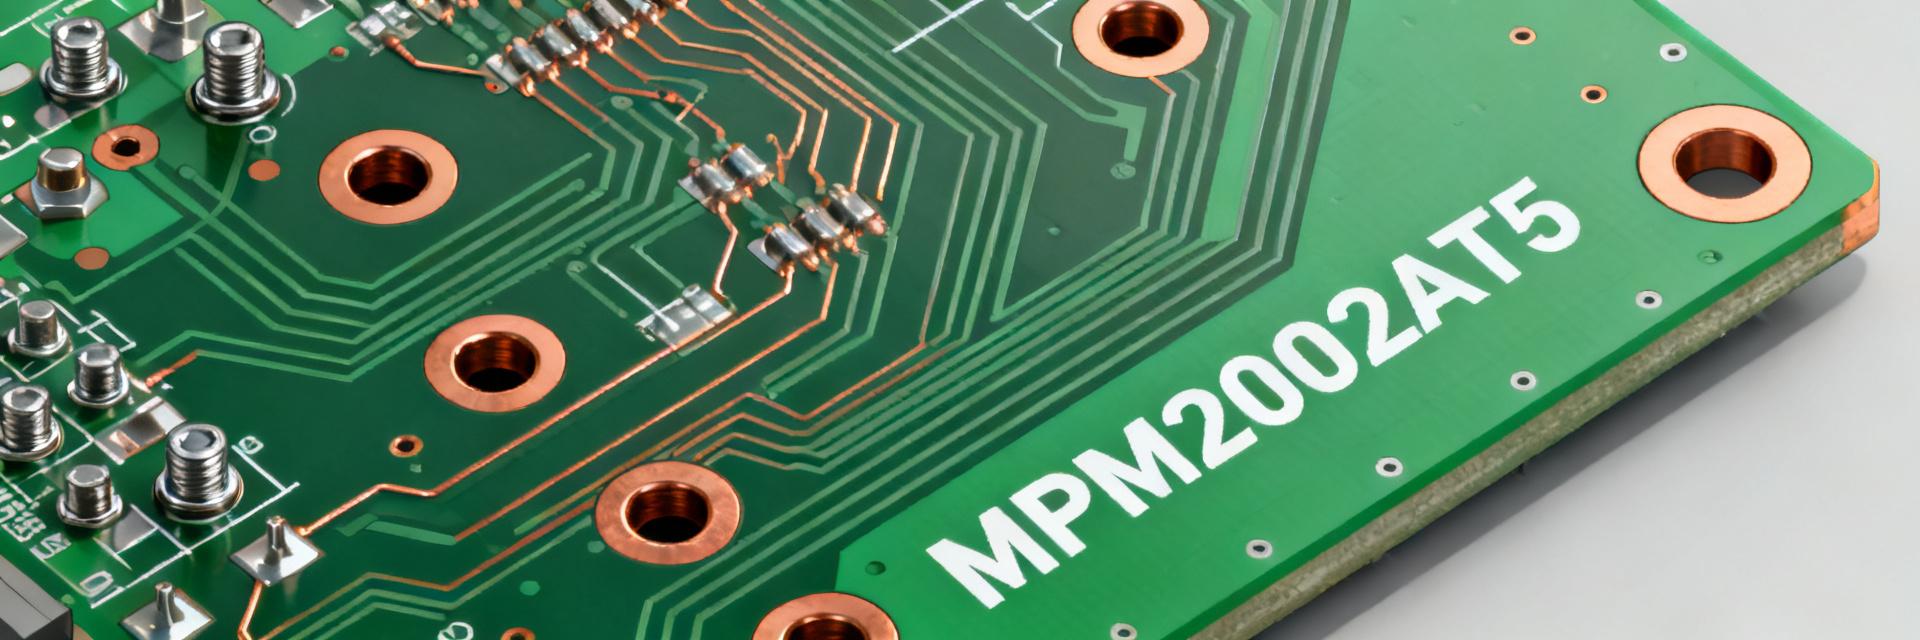
摘要:该MPM2002AT5封装决定了机械对准、电气焊盘位置及安装接口;微小误差累积后可能导致器件无法正常安装或引线应力过大。本节定义了封装要素,并列出了导致更严格公差和检验要求的失效模式。
1.1 — 封装定义及关键参考特征
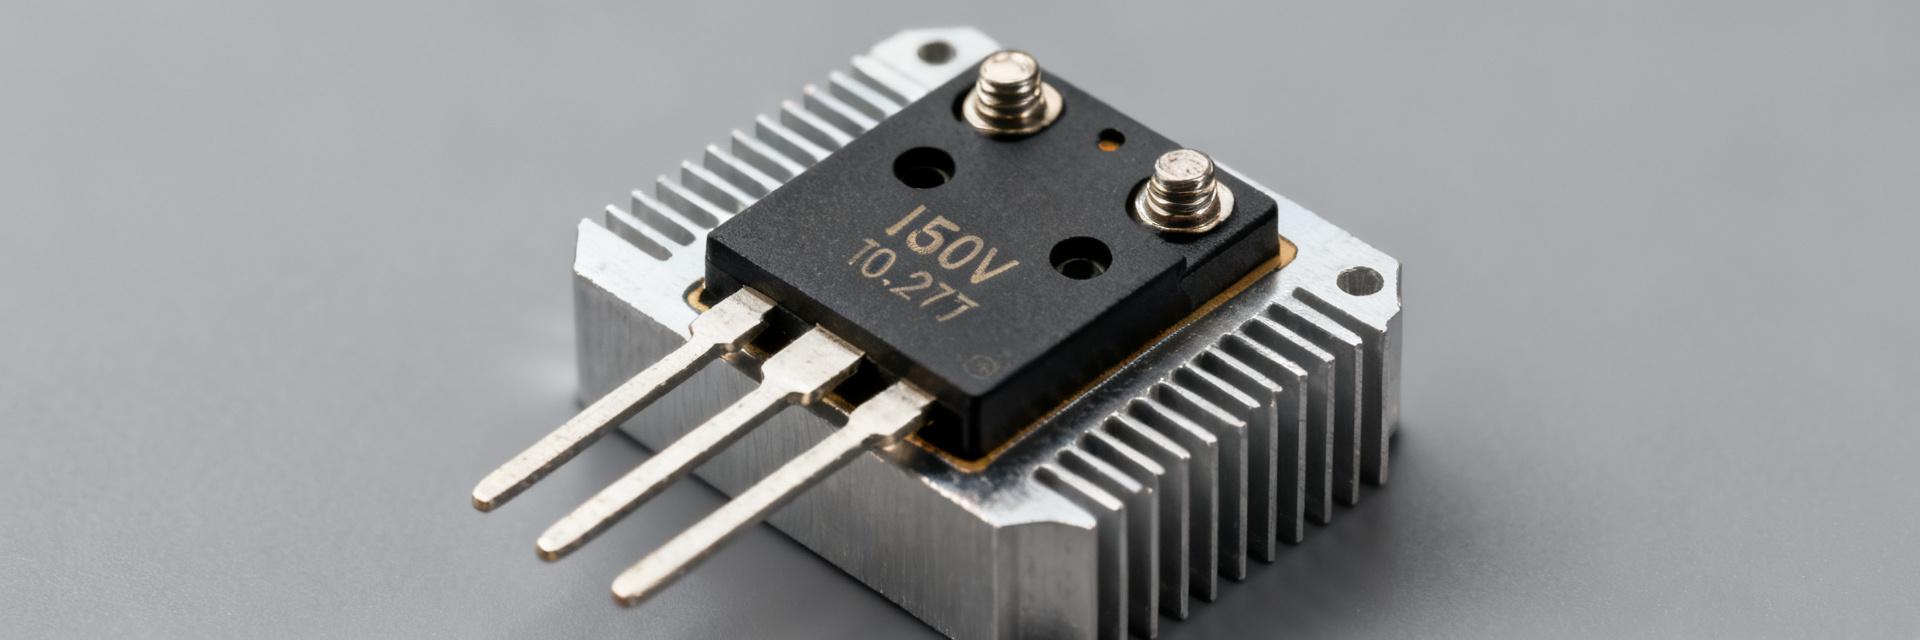
对于该器件,“封装”是指用于夹具定位的俯视焊盘/焊区布局、螺钉孔图案、凸台位置以及基准面。关键特征包括螺钉中心间距、孔径、焊盘坐标和基准凸台。确认这些特征可确保尺寸兼容性,并在装配过程中实现正确贴合。
1.2 — 封装不匹配导致的典型失效模式
常见的失效模式包括横向错位、贴合不均、引线弯曲应力以及螺纹啮合不完全。孔位错位会导致螺钉受力偏轴,进而引起封装倾斜;焊盘尺寸过小则会影响焊料圆角的形成。减小尺寸偏差可降低返工率并延长机械寿命,例如因PCB翘曲导致接触不良或因卡滞引发螺钉剪切等现象。
2 — 测量尺寸:关键规格汇总(数据驱动)
总结:报告主要测量尺寸时,应采用适当的精度和单位标注;同时展示均值、离散程度及公差范围,以便工程师能够直接应用验收标准。下表简明展示了现场记录表和三坐标测量机输出的推荐报告格式。
2.1 — 需要报告的主要尺寸
| 特征 | 标称值 | 实测均值 | ±公差 | 单位 |
|---|---|---|---|---|
| 机身总长度 | 12.00 | 12.02 | ±0.10 | 毫米 |
| 机身总宽度 | 5.00 | 4.99 | ±0.08 | 毫米 |
| 螺孔中心距 | 20.00 | 20.03 | ±0.10 | 毫米 |
| 孔径 | 2.50 | 2.48 | ±0.10 | 毫米 |
| 基准凸台位置 X,Y | 见规格 | 变化 | ±0.05 | 毫米 |
2.2 — 样本统计与测量覆盖范围
使用明确的抽样方案,并在可能的情况下报告均值、标准差、最小/最大值以及Cpk。在三个批次中进行30件分层抽样,比单一批次更能全面覆盖各批次之间的差异。对超出2.5个标准差的异常值进行标记;靠近螺钉间距公差范围内的异常值通常表明工装或供应商工艺出现漂移,应触发对所有孔位的100%检查。
3 — 公差分析:配合、叠加及验收标准(数据驱动)
总结:识别影响配合与电气接触的关键公差区域,根据机械要求推荐合理的公差带,并为现场应用提供清晰的验收准则。
3.1 — 功能性公差区域与关键特征
机械配合的关键尺寸包括螺钉间距、基准凸台位置和孔径;电气焊盘则需要控制焊盘之间的间距。建议设定公差范围,例如螺钉间距≤0.10毫米,基准凸台位置≤0.05毫米。这些公差范围可最大限度降低错位风险,确保螺纹可靠啮合与稳固安装。
3.2 — 公差叠加与最坏情况分析
从基准到螺钉尖端进行线性最坏情况叠加计算,以估算累计错位量。举例说明:两个配合零件的孔公差均为±0.10毫米时,可能产生最大0.20毫米的偏移,再加上PCB贴装的偏差。若累计偏移接近孔隙的一半,则需重新设计或放宽公差范围,以恢复装配裕度。
4 — 测量方法与工具(方法指南)
总结:明确校准仪器、夹具及可重复的测量流程,确保不同班次和供应商之间的测量结果具有可比性。
4.1 — 推荐的仪器与测量装置
对于高精度特征,使用经过校准的三坐标测量机;对于轮廓检测,使用光学比较仪;对于快速检查,则使用数显卡尺或高度规。仪器不确定度应小于最紧公差的三分之一(例如,当公差为0.10 mm时,仪器不确定度U≤0.03 mm)。采用定制夹具板对基准面进行定位,并在每张测量记录表上注明仪器的校准编号和校准日期。
4.2 — 分步测量规程
规程:1)装夹至夹具;2)建立基准面;3)按顺序测量主要特征;4)重复测量三次;5)记录平均值和标准偏差。环境温度控制在20±2 °C,并使零件充分平衡。制定验收/拒收流程:若任一关键特征超出公差范围,则将该批次隔离并启动纠正措施报告。
5 — 装夹、安装注意事项及兼容性(外壳展示+方法)
摘要:提供快速的兼容性检查清单和分步安装指南,以减少现场错误,并在装配过程中保护螺纹和引脚。
5.1 — 板/适配器兼容性检查清单
- 根据实测均值±公差核对螺钉C–C间距。
- 确认孔径是否满足规定的螺钉间隙和凸台间隙要求。
- 检查凸台高度及焊盘间隙,确保与材料厚度和支架相匹配。
- 确保不与相邻部件或引脚发生干涉。
5.2 — 安装最佳实践与扭矩指导
尽可能使用对位销或锥形导向,用手拧入以初步啮合,有制造商推荐扭矩时按其要求施加;若无扭矩规格,则先用低扭矩使零件就位,再逐步增加扭矩并进行检查。安装后应检查配合情况、垂直度及螺纹完整性,并记录扭矩值和序列号以便追溯。
6 — 质量保证、故障排查与行动检查清单(行动)
总结:明确来料检验项目、抽样频率以及故障排查矩阵,以便在供应链早期发现并纠正占位或公差问题。
6.1 — 进货检验应包含的QA测试
建议检查项目:新批次首件三坐标测量报告、定期抽样审核以及目视装配检查。明确检查频率,例如首件100%进行三坐标测量,后续批次按1%或至少10件抽样。保留测量记录,与纠正措施相关联,若关键特征的Cpk值低于1.33,则需重新验证。
6.2 — 故障排查指南及纠正措施
常见解决方法:对于板面错位,可使用返工夹具或加大间隙孔;对于螺纹滑丝,更换螺丝长度或类型,并检查配套嵌件。若问题反复出现,应升级至重新设计安装位置或放宽公差。记录根本原因、纠正措施及预防措施;当现场修复导致的停机时间超过可接受范围时,再决定是否进行重新设计。
总结
准确的封装规格和合理可靠的公差对于减少返工、确保可靠装配以及保护引脚和螺纹至关重要。主要要点:测量并控制螺钉间距和基准凸台位置,严格执行严格但合理的公差范围(例如,在关键部位≤0.10毫米),并在质量保证环节设置首件三坐标测量仪检测点。最后提醒:务必确认MPM2002AT5在量产前确认封装尺寸与公差。
关键总结
- 对主要尺寸(主体尺寸、螺钉中心距、孔径、基准位置)进行测量并报告平均值及±公差,以确保装配一致性并最大限度降低装配不良率。
- 应用功能公差范围:对于需要高装配精度的关键特征,如螺钉间距≤0.10毫米、基准凸台≤0.05毫米;同时进行叠加分析,评估最坏情况下的偏差。
- 实施来料质量检验:首件CMM检测、持续抽样以及记录明确的验收/拒收流程;在现场使用板材和适配器的兼容性检查表。
常见问题解答
1 — 如何对MPM2002AT5来料的外形尺寸进行验证?
对于首批产品,使用经过校准的CMM检测关键特征;后续批次则采用既定的抽样方案。对照标称值与公差范围,确认基准凸台位置、螺钉中心间距及孔径。记录均值、标准差及异常值;对存在严重偏差的批次予以隔离。
2 — 哪种公差范围可避免螺纹啮合或装配不到位的问题?
为防止因错位而影响螺纹啮合,建议将螺钉间距的公差控制在≤0.10 mm;若装配垂直度要求较高,则将基准凸台位置公差收紧至≤0.05 mm。公差范围应在进行公差叠加分析及装配间隙分析后予以调整。
3 — 何时应优先考虑重新设计外形尺寸,而非放宽公差?
当需要反复进行现场修复,或在严格生产控制下,最坏情况下的叠层仍会占用可用的净空时,就有必要重新设计。如果频繁出现异常值或装配失败,应更新焊盘位置或增加对齐特征,而不是将公差放宽到超出供应商能力范围。
4 — 建议使用哪些仪器进行测量?MPM2002AT5焊盘图形?
对于高精度特征,应使用经过校准的三坐标测量机;对于轮廓检测,可使用光学比较仪;而对于快速验证,则可使用数显卡尺。确保仪器的不确定度小于最紧公差的三分之一(例如,对于0.10 mm的公差,U ≤ 0.03 mm)。